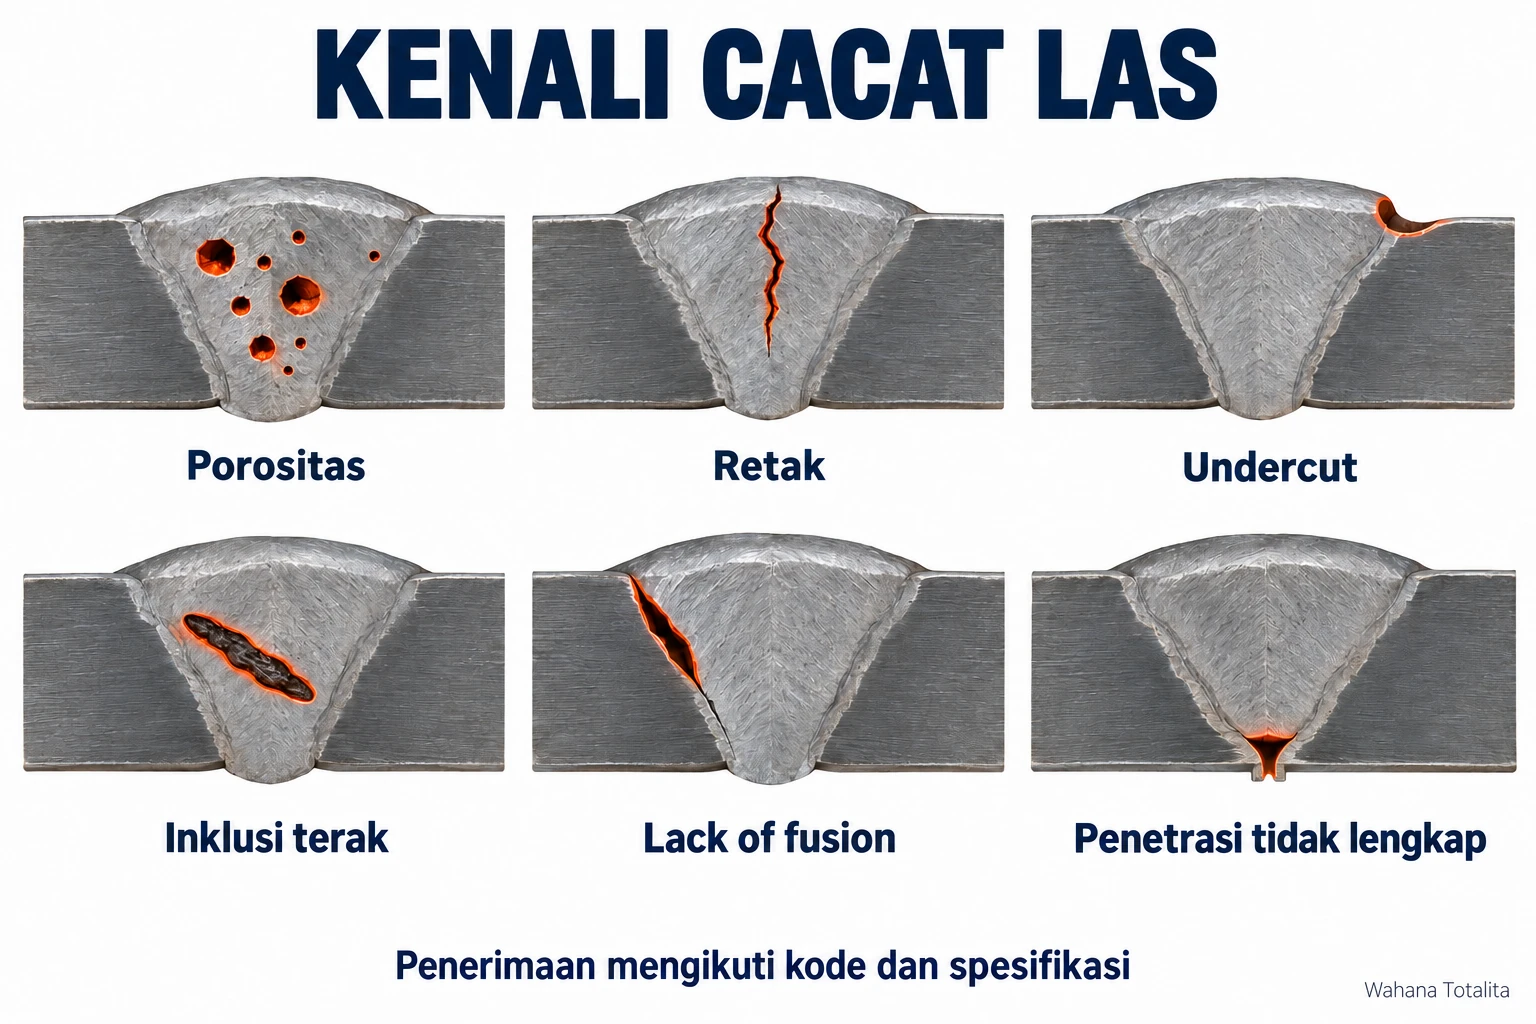
Cacat las adalah ketidaksempurnaan sambungan las yang tidak memenuhi kriteria penerimaan yang berlaku. Istilah welding defects sering dipakai untuk porositas, retak, undercut, slag inclusion, lack of fusion, dan incomplete penetration. Namun, suatu indikasi tidak boleh langsung dinyatakan ditolak tanpa melihat jenis sambungan, ukuran, lokasi, dan standar penerimaannya.
Bagi welder, mengenali bentuk ketidaksempurnaan membantu mencari penyebab. Bagi inspector, pekerjaan berlanjut pada pengukuran, pencatatan, pemilihan pemeriksaan, dan evaluasi. Las yang tampak rapi belum tentu bebas masalah di bagian dalam.
Tabel jenis cacat las dan kemungkinan penyebab
| Jenis | Ciri umum | Kemungkinan penyebab yang diperiksa |
|---|---|---|
| Porosity/porositas | Rongga gas berbentuk pori, dapat di permukaan atau di dalam. | Kontaminasi, kelembapan, perlindungan gas terganggu. |
| Crack/retak | Pemisahan berbentuk garis pada logam las, daerah terpengaruh panas, atau material induk. | Hidrogen, tegangan, pendinginan, komposisi, atau pengisian crater; perlu analisis lebih lanjut. |
| Undercut | Alur pada tepi las yang mengurangi penampang material. | Parameter, arah/sudut elektroda, kecepatan, dan teknik yang tidak sesuai. |
| Slag inclusion | Terak terperangkap di antara jalur las atau dekat sisi sambungan. | Pembersihan antarjalur kurang, akses kampuh dan teknik pengelasan. |
| Lack of fusion | Logam las tidak menyatu sempurna dengan sisi atau lapisan sebelumnya. | Energi efektif, teknik, sudut, kebersihan, dan akses yang tidak sesuai. |
| Incomplete penetration | Penetrasi akar tidak mencapai kebutuhan desain. | Persiapan akar, fit-up, parameter, atau teknik tidak sesuai. |
| Overlap | Logam las melimpah di tepi tanpa peleburan yang memadai. | Gerakan dan parameter yang menyebabkan logam menumpuk tanpa menyatu. |
| Excess reinforcement/underfill | Profil terlalu tinggi atau pengisian kurang dari kebutuhan. | Laju pengisian dan perjalanan, persiapan sambungan, serta urutan jalur. |
Porositas: periksa kebersihan dan perlindungan gas
Pori terbentuk ketika gas tertahan saat logam las membeku. Pemeriksaan penyebab dapat dimulai dari karat, minyak, cat, air, kondisi bahan tambah, aliran gas, kebocoran selang, dan gangguan angin. Menambah aliran gas sebesar mungkin bukan perbaikan otomatis; aliran yang tidak sesuai dapat mengganggu perlindungan.
Bedakan pori permukaan dari rongga yang ditemukan dengan pemeriksaan internal. Pembersihan permukaan sebelum inspeksi membantu pengamatan, tetapi menggerinda pori yang terlihat tidak membuktikan seluruh ketidaksempurnaan telah hilang.
Retak las: jangan menutupnya dengan jalur baru
Retak memerlukan evaluasi lokasi dan mekanismenya. Retak dapat muncul pada logam las, akar, crater, atau daerah terpengaruh panas. Penyebab tidak dapat ditentukan dari satu foto saja. Periksa material, bahan tambah, WPS, suhu preheat dan interpass bila dipersyaratkan, restraint, serta riwayat pelaksanaan.
Hentikan pekerjaan terkait sesuai prosedur mutu, tandai sambungan, dan minta evaluasi. Melapisi retak dengan las tambahan dapat menyembunyikan indikasi tanpa menghilangkan sumber masalah. Perbaikan harus mempunyai cakupan dan pemeriksaan ulang yang disetujui.
Lack of fusion berbeda dari incomplete penetration
Lack of fusion berarti peleburan tidak memadai pada bidang pertemuan logam, misalnya sisi kampuh atau antarjalur. Incomplete penetration berkaitan dengan kedalaman penetrasi pada akar dibanding kebutuhan desain. Keduanya dapat terjadi bersamaan, tetapi titik pemeriksaan dan tindakan pencegahannya tidak selalu sama.
Sebelum mengubah arus, periksa bentuk kampuh, root gap, root face, posisi, akses elektroda, dan teknik. Tidak setiap sambungan memang dirancang sebagai penetrasi penuh. Persyaratan gambar dan prosedur harus dibaca lebih dahulu.
Bagaimana menentukan las diterima atau ditolak?
- Identifikasi sambungan, material, tebal, proses, WPS, serta kode atau spesifikasi kontrak.
- Lakukan pemeriksaan visual dengan pencahayaan, akses, dan alat ukur yang sesuai.
- Catat jenis indikasi, posisi, dimensi, panjang atau sebaran yang relevan.
- Lakukan metode NDT tambahan bila dipersyaratkan atau dibutuhkan untuk evaluasi.
- Bandingkan hasil dengan kriteria penerimaan yang sesuai, lalu dokumentasikan keputusan.
Pilihan metode dijelaskan dalam panduan NDT dan jenis pemeriksaannya. Penetrant dapat membantu menemukan indikasi terbuka di permukaan, sedangkan pemeriksaan volumetrik dipilih untuk kebutuhan bagian dalam. Metode yang berbeda tidak saling menggantikan tanpa penilaian teknis.
Alur perbaikan cacat las
Perbaikan dimulai dari penentuan area dan metode pembuangan ketidaksempurnaan yang disetujui. Setelah penggalian atau pengerjaan, kondisi diperiksa sebelum pengelasan ulang. Gunakan prosedur, personel, bahan tambah, dan pengendalian suhu yang sesuai. Pemeriksaan akhir dapat mencakup VT serta NDT sesuai persyaratan perbaikan.
Contoh: pada sambungan berulang ditemukan slag inclusion dekat sisi kampuh. Selain memperbaiki sambungan yang ditolak, evaluasi akses pembersihan antarjalur dan teknik peletakan bead. Bila penyebab proses dibiarkan, sambungan berikutnya dapat mengalami masalah serupa.
Catatan yang membantu mencegah pengulangan
- Nomor sambungan, posisi, serta tahap ditemukannya indikasi.
- Parameter dan kondisi nyata dibanding WPS yang digunakan.
- Hasil pemeriksaan sebelum, selama, dan setelah perbaikan.
- Penyebab yang telah diverifikasi dan perubahan pengendalian proses.
Untuk personel pemeriksa, pelatihan Welding Inspector Standard mendukung pemahaman inspeksi dan dokumentasi. Keterampilan pelaksanaan dapat disesuaikan melalui pelatihan fillet dan plate welder, dengan pemilihan program menurut proses, posisi, dan kebutuhan pekerjaan.